+86-536-7951951


Individuell produktion av gjutjärnskomponenter: priser och villkor 2026
2026-08-17
- Individuell produktion av gjutjärnskomponenter: priser, villkor och teknik 2026
- Vad är individuell tillverkning av gjutjärnskomponenter och dess skillnad från serietillverkning?
- Där specialtillverkning används: industricase och erfarenhet av marknadsledare
- Prisbildningsfaktorer 2026
- Hur man väljer en leverantör: E-E-A-T-kriterier för industriella inköp
- Jämförelse av material: Vilket gjutjärn ska du välja?
- Typiska misstag vid beställning av gjutgods
- Vanliga frågor: Vanliga frågor om anpassad gjutning
- Slutsats och rekommendationer för att lägga en beställning
Individuell produktion av gjutjärnskomponenter: priser, villkor och teknik 2026
Individuell tillverkning av gjutjärnskomponenterår 2026 är en högteknologisk gjutprocess enligt kundens ritningar, som gör det möjligt att erhålla delar av komplexa geometriska former med specificerade mekaniska egenskaper. Till skillnad från serieproduktion ger detta tillvägagångssätt flexibilitet i valet av gjutjärnskvaliteter (MF, HF, CC), dimensionsnoggrannhet upp till ISO 8062 CT7-CT9 och anpassning till specifika driftsförhållanden: hög belastning, nötande slitage eller termiska cykler. För industriföretag ligger nyckelvärdet i att minska beroendet av standardkataloglösningar och att optimera leveranskedjorna.
Tillverkningskostnaden varierar från 150 till 450 rubel per kilogram av den färdiga produkten, beroende på modellens komplexitet, cirkulationen och den valda formningsmetoden. Ledtiden för beställningar av pilotpartier är 14–25 arbetsdagar, inklusive utveckling av konstruktionsdokumentation och produktion av utrustning. Denna recension undersöker i detalj de ekonomiska och tekniska aspekterna av att beställa gjuteriprodukter under rådande marknadsförhållanden, vilket hjälper ingenjörer och köpare att undvika vanliga misstag när de väljer entreprenör.
Vad är individuell tillverkning av gjutjärnskomponenter och dess skillnad från serietillverkning?
Under termenindividuell tillverkning av gjutjärnskomponenterhänvisar till cykeln att skapa metallprodukter av enstaka eller småskalig karaktär, där varje sats eller till och med en enda del tillverkas enligt kundens specifika tekniska krav. År 2026 har detta marknadssegment genomgått en betydande omvandling på grund av införandet av additivteknologier vid skapandet av gjuterimodeller och automatisering av kvalitetskontroll.
Den största skillnaden från massproduktion ligger i processens ekonomi. Med massgjutning skrivs stora kostnader av på miljontals enheter, vilket håller kostnaden per del extremt låg men kräver en enorm förhandsinvestering i permanenta verktyg. En individuell order innebär tvärtom:
- Tillverkning av tillfällig eller permanent utrustning för en specifik ritning.
- Flexibel justering av legeringskemiska sammansättningar (modifiering).
- Inget behov av att köpa överskottsvaror (Just-in-Time logistik).
- Möjlighet att göra tekniska förändringar mellan batcherna.
För B2B-sektorn innebär detta att gå från en "köp vad du har"-strategi till en "gör vad du behöver"-strategi. Detta gäller särskilt för mekanik, energi och tung utrustning, där fel på en standarddel kan leda till driftstopp som kostar miljontals rubel.
Nyckelteknologiska processer 2026
Modern gjuteriproduktion använder flera grundläggande metoder, vars val direkt påverkar det slutliga priset och ytkvaliteten:
- Gjutning i sand-lera formar (grön sandblandning).Den mest prisvärda metoden för stora delar (från 50 kg). Ger god gaspermeabilitet, men kräver efterföljande mekanisk bearbetning på grund av ytjämnhet Ra 12,5–25.
- Gjutning med burnout-modeller (V-process).Används för medelstora partier. Ger dig möjlighet att få en renare yta och högre noggrannhet, vilket minskar spånvolymen under ytterligare svarvning eller fräsning.
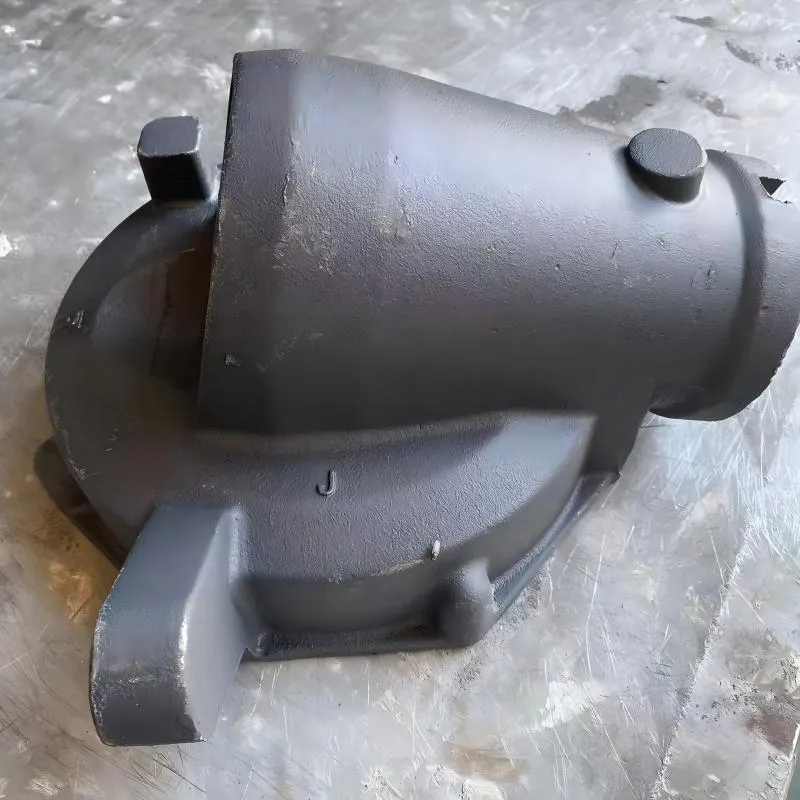
- Gjutning i kallvalsade självhärdande blandningar (HKS/No-Bake).Standard för kritiska delar med komplexa konfigurationer. Ger hög dimensionell stabilitet och minimala gjutpåkänningar, vilket är avgörande för pump- och växellådshus.
- Centrifugalgjutning.Används uteslutande för rör, hylsor och genomföringar. Metallstrukturen visar sig vara icke-porös och homogen, vilket ökar trycket på det bibehållna mediet till 16–25 MPa.
Där specialtillverkning används: industricase och erfarenhet av marknadsledare
Begäran omindividuell tillverkning av gjutjärnskomponenterbildas av olika industrisektorer. Att förstå applikationens detaljer hjälper till att korrekt formulera tekniska krav (TOR) och välja den optimala materialkvaliteten. Ett slående exempel på framgångsrik integrering av höggjutningsteknologier i specialiserad produktion är företagets erfarenhetShandong Jiasheng Machinery Manufacturing Co., Ltd..
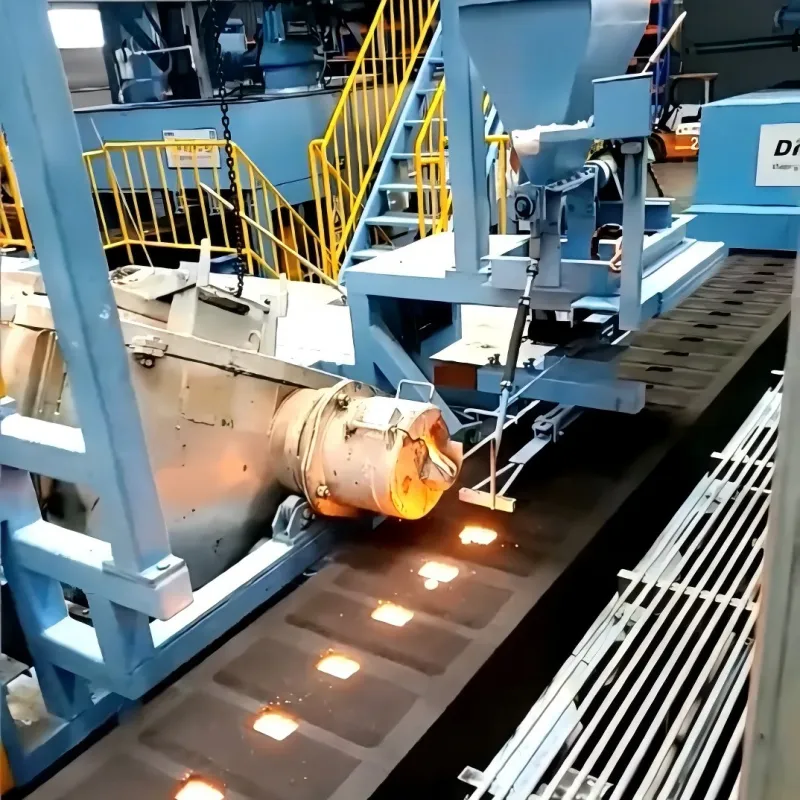
Beläget i Weifang, Shandong-provinsen, bygger anläggningen på expertis från Weifang Jiasheng Co., Ltd. (sedan 2009) och visar hur specialisering inom segjärn (DC/QT450-12) kan skapa ultratillförlitliga komponenter för kritiska system. Produktionsbasen, som täcker en yta på över 10 000 m², är utrustad med avancerade automatiska gjutlinjer Disa416 och Benchuan 418, såväl som intelligenta blandningssystem. Den årliga produktionsvolymen på 11 000 ton uppnås tack vare strikt kontroll av alla steg: från smältning i energibesparande elektriska ugnar till efterbehandling av elektrostatisk målning.
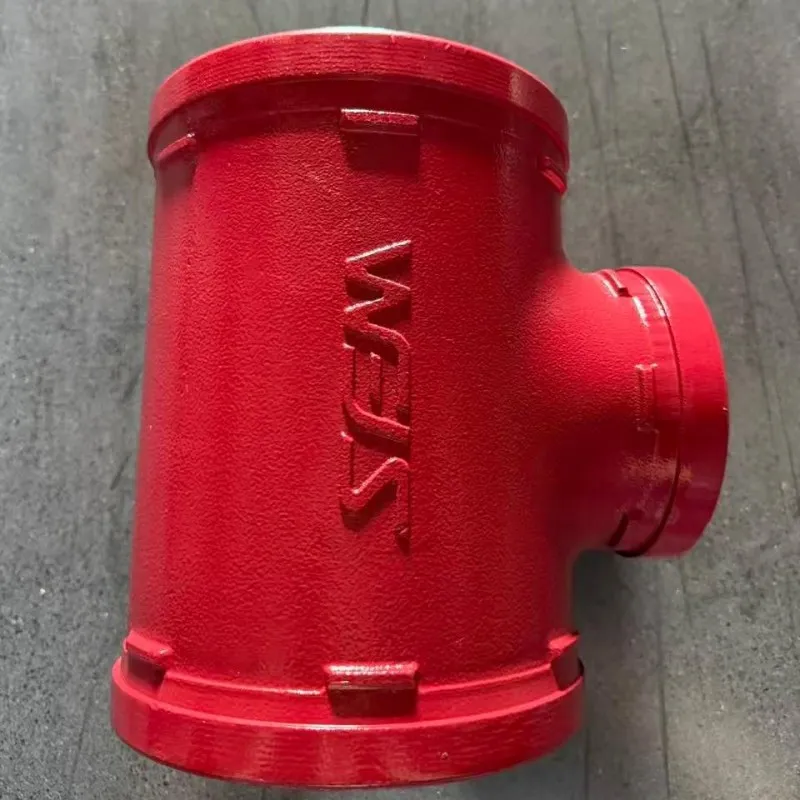
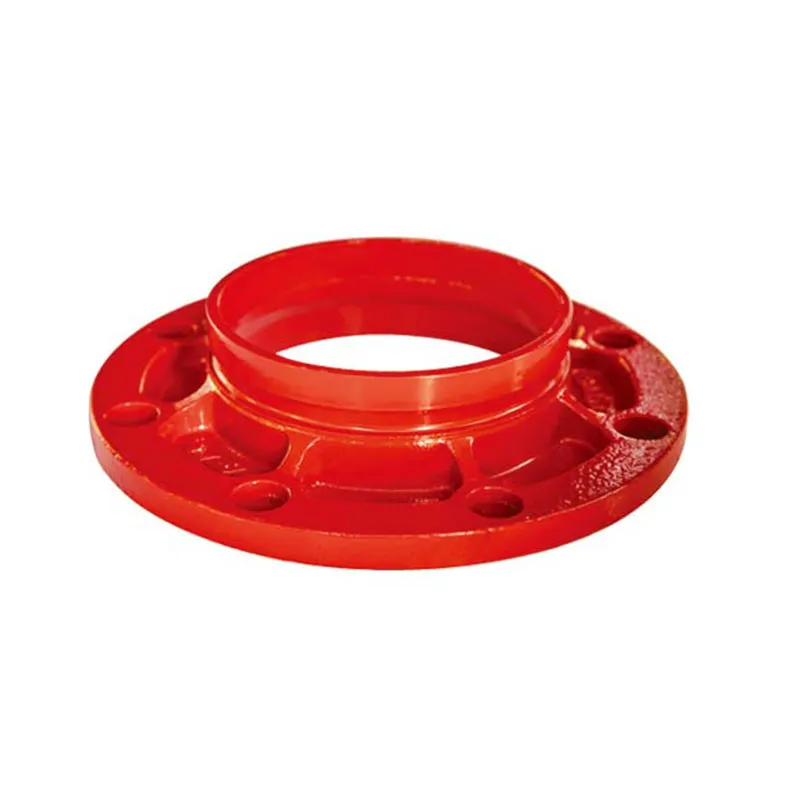
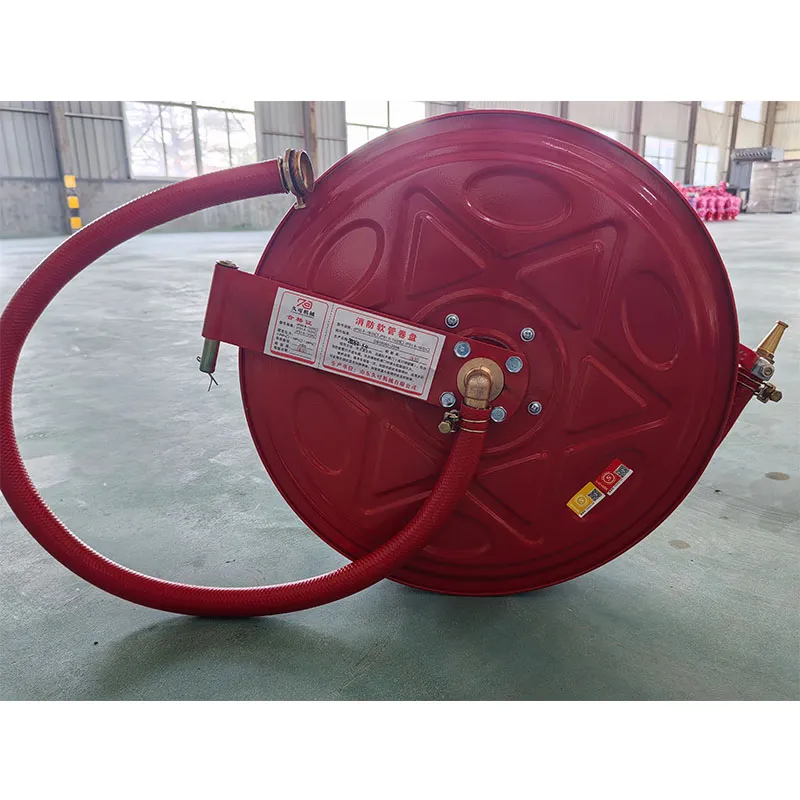
Shandong Jiasheng-produkter, inklusive spårbeslag, sprinklersystem (ZSFY, ZSTMB-T80, ESFR) och brandposter, arbetar under tryck upp till 2,5 MPa. Företagets framgång beror inte bara på närvaron av CCCF-certifikat och överensstämmelse med GB5135.11-standarder, utan också på förmågan att anpassa gjutparametrar till stränga krav på täthet och vibrationsmotstånd. Användningen av EPDM-gummitätningar och 8.8-fästen i kombination med högkvalitativ gjutning av karossen visar hur viktigt ett integrerat tillvägagångssätt är för tillverkning av gjutjärnskomponenter för vattenförsörjning och brandsläckningssystem.
Energi och turbinkonstruktion
Temperaturbeständighet och vibrationsdämpning är avgörande i denna industri. Gjutjärnsturbinhöljen, generatorstöd och grundplattor är tillverkade av grått gjutjärn SCh20–SCH25. Exempel: byte av ett slitet pumphus för ett kraftverk vid ett värmekraftverk. Standarddelen är inte lämplig på grund av ändrade flödesparametrar efter uppgradering av enheten. Anpassad gjutning gjorde det möjligt att ändra flödesvägens geometri, vilket ökade pumpens effektivitet med 3,5 % vid en arbetsvätsketemperatur på upp till 120°C.
Gruvdrift och metallurgi
De främsta fienderna här är nötande slitage och stötbelastningar. Högkromgjutjärn eller gjutjärn med nodulär grafit (VCh50, VCh60) används. Typisk uppgift: göra en krossvisp eller kvarnfoder. Livslängden för standarddelen var 400 timmar. Efter individuell design med en ökning av väggtjockleken i områden med maximalt slitage och legering med krom (upp till 1,5%) ökade enhetens livslängd till 650 timmar, vilket minskade stilleståndstiden för reparationer med 20%.
Verktygsmaskiner och robotteknik
CNC-maskinsängar och robotarmbaser kräver ett material med hög inre friktionskoefficient (dämpning). Grått gjutjärn SCh15–SCH20 är oumbärligt här. Skräddarsydd produktion möjliggör skapandet av komplexa interna kanaler för att kyla spindlar eller dra kablar direkt in i gjutgodskroppen, vilket inte är möjligt med en svetsad stålkonstruktion.
Prisbildningsfaktorer 2026
Kostnadindividuell tillverkning av gjutjärnskomponenterär inte en linjär funktion av vikt. Under 2026 består prissättningen av följande komponenter, som var och en är föremål för optimering:
| Parameter | Inverkan på kostnaden | Ingenjörens kommentar |
|---|---|---|
| Gjutvikt | Basmultiplikator | Ju mindre del, desto högre pris per kg på grund av de fasta kostnaderna för smältning och formning. |
| Svårighetsfaktor | +15 % … +60 % | Förekomsten av tunna väggar (< 5 mm), inre hålrum, gängade hål i gjutgodset. |
| Noggrannhet enligt GOST/ISO | +10 % … +30 % | Att flytta från CT12 till CT8 noggrannhetsklass fördubblar kostnaden för verktyg och inspektion. |
| Batchstorlek | Omvänt proportionell | Parti 10 st. kommer att kosta 2-3 gånger mer per enhet än en sats på 1000 stycken. |
| Efterbearbetning | +20 % … +50 % | Värmebehandling (glödgning, härdning), tumling, målning, bearbetning. |
Vad döljer sig i uppskattningen?
Ofta uppmärksammar kunderna endast priset på metallen och glömmer kostnaden för modellen. Anpassad produktion använder ofta 3D-utskrift av sandformar eller förlorade vaxmodeller, vilket eliminerar kostnaden för dyra metallverktyg för de första proverna. Men om cirkulationen överstiger 500 stycken blir tillverkningen av en modellplåt av aluminium eller stål ekonomiskt motiverad, vilket minskar kostnaden för varje enhet med 15–20 %.
Räkneexempel:Gjut ”Växellåda”, vikt 45 kg, material VCh40, sats om 20 st.
— Kostnad för metall och smältning: 180 rubel/kg.
— Tillverkning av en 3D-modell för gjutning: 25 000 RUB (en gång).
— Formning och fyllning: 60 rub/kg.
— Värmebehandling och rengöring: 40 rubel/kg.
Totalt per enhet: ~14 500 rub. När satsen ökar till 100 st. priset kommer att sjunka till ~12 800 rubel på grund av avskrivningar av modellen.
Hur man väljer en leverantör: E-E-A-T-kriterier för industriella inköp
Att välja entreprenör förindividuell tillverkning av gjutjärnskomponenterbör baseras på ett test av teknisk kompetens, och inte bara på pris. Under förutsättningarna 2026 är marknaden övermättad av mellanhänder som inte har egen produktion. För att undvika risker, använd följande checklista:
- Att ha ett eget laboratorium.Leverantören är skyldig att genomföra spektralanalys av smältan och mekaniska tester av vittnesprover. Begär drag- och hårdhetstestrapporter (Brinell) för din batch.
- Utrustningspark.Ta reda på vilka gjutningsmetoder som finns tillgängliga. Närvaron av HWS, Disa eller analoga linjer indikerar möjligheten att arbeta med hög noggrannhet. Att inte ha egna ugnar (induktions- eller kupolugnar) är en röd flagga.
- Ingenjörsavdelningen.Leverantörens förmåga att genomföra DFM-analys (Design for Manufacturing). En bra ingenjör kommer att peka ut platser där väggtjockleken inte räcker till för att fylla formen, eller föreslå att du lägger till gjutbackar där du inte tillhandahållit dem.
- Referenslista och certifiering.Begär exempel på liknande delar. Närvaron av ISO 9001, ISO 14001-certifikat och branschgodkännanden (till exempel brandsäkerhet eller tryck) bekräftar processernas mognad. Till exempel genomgår produkter från tillverkare som Shandong Jiasheng strikta typtester på nationella kvalitetskontrollcenter, vilket är en garanti för tillförlitlighet för slutkonsumenten.
Logistik och exportrestriktioner
När man arbetar med tillverkare 2026 är det viktigt att tänka på logistik. Gjutjärnsgjutgods har en hög specifik vikt, så leveranskostnaden kan vara upp till 15–20 % av lastens kostnad. Det är optimalt att välja tillverkare inom rimlig transporttillgänglighet eller att arbeta med företag som har etablerade leveranskanaler och OEM-stöd. Kontrollera även tillgängligheten av intyg om överensstämmelse (TR CU, GB, UL, etc.) för dina produkter om de är föremål för obligatorisk certifiering.
Jämförelse av material: Vilket gjutjärn ska du välja?
Fel val av gjutjärnskvalitet är den vanligaste orsaken till att en del går sönder i förtid. Nedan är en jämförelse av de huvudsakliga typerna av gjutjärn som används vid specialtillverkning.
| Gjutjärnskvalitet | Grafitstruktur | Draghållfasthet (MPa) | Huvudapplikation | Bearbetningsbarhet |
|---|---|---|---|---|
| SCh15, SCh20 (grå) | Lamellär | 150–200 | Ramar, hus, kåpor, bromsskivor. | Utmärkt |
| HF40, HF50 (hög styrka) | Globulär | 400–500 | Vevaxlar, kugghjul, tryckrör, delar med stötbelastningar, beslag. | Bra (kräver kvalitetsverktyg) |
| KCH30-6 (magisk) | Flingigt | 300 | Beslag, krokar, bakaxelhus, små delar av komplex form. | bra |
| Antifriktion (ASF) | Lamell + tillsatser | Beror på basen | Glidbussningar, styrningar, lager. | Genomsnittlig |
Teknisk åsikt:Det är inte alltid värt att betala för mycket för höghållfast gjutjärn. Om en del utsätts för kompression och vibrationer (till exempel ett maskinstöd) klarar grått gjutjärn SCH20 bättre på grund av dess dämpningsegenskaper. HF har mindre intern friktion, vilket kan leda till resonans i vissa utföranden. Men för trycksatta system (som är fallet med brandsläckningsprodukter) är VCh40-12 den enda tillförlitlighetsstandarden.
Typiska misstag vid beställning av gjutgods
En analys av defekta partier under de senaste 3 åren har avslöjat följande systemfel från kunder:
- Ignorera krympning.Ritningen av delen är gjord utan hänsyn till gjutkrympning (för gjutjärn 0,8–1,2%). Modelltillverkaren gör modellen större, men om konstruktören inte har kommit överens om tilläggen kan måtten "flyta iväg" efter värmebehandling.
- Otillräckliga filéradier.Skarpa hörn inuti gjutgodset skapar spänningskoncentrationer och leder till sprickor under kylning. Minsta radie bör vara minst 3–5 mm.
- Felaktig angivelse av inspelningsplatser.Kunden kräver en idealisk yta där märken från stängerna eller grindsystemet finns. Det är nödvändigt att i förväg bestämma de "icke-arbetande" områdena för att placera element i gjutsystemet.
- Inga krav på oförstörande provning (NDT).För kritiska delar, se till att ange behovet av ultraljudstestning (ultraljudstestning) eller upptäckt av penetrerande fel. Externt utseende garanterar inte frånvaron av inre handfat.
Vanliga frågor: Vanliga frågor om anpassad gjutning
F: Vad är minsta cirkulation förindividuell tillverkning av gjutjärnskomponenter?
S: Det är tekniskt möjligt att tillverka 1 st. Det är dock ekonomiskt genomförbart att utgå från 5–10 stycken för att fördela kostnaderna för förproduktion och smältning. För 3D-utskrift av formulär kan minsta parti vara en enda.
F: Är det möjligt att få en gjutning omedelbart med den erforderliga noggrannhetsklassen, utan bearbetning?
S: Ja, när man använder CCS eller tappade vaxgjutningsmetoder kan noggrannhetsklasserna CT7-CT8 uppnås. Funktionella ytor (lagersäten, tätningar) kräver dock fortfarande slipning eller svarvning för att uppnå önskad grovhet Ra 1,6–3,2.
F: Hur lång tid tar det att utveckla en ny modell?
S: Att skapa en 3D-modell och skriva ut den för gjutning tar 3-5 dagar. Produktion av en traditionell trä- eller aluminiummodell - från 10 till 20 dagar. Den totala perioden för att ta emot det första provet (”första chipet”) är vanligtvis 20–25 dagar.
F: Påverkar säsongsvariationer priser och villkor?
A: Ja. Under sommarmånaderna är efterfrågan på gjutning traditionellt sett högre, och effektiviteten hos gjutlinjerna kan reduceras på grund av sandtorkningstemperaturen. Planera stora order för första och fjärde kvartalet.
Slutsats och rekommendationer för att lägga en beställning
Individuell tillverkning av gjutjärnskomponenterår 2026 - detta är inte bara ett köp av metall, utan ett ingenjörspartnerskap. Framgången för projektet beror på kvaliteten på de initiala uppgifterna (STEP/IGES 3D-modeller, tydliga specifikationer) och valet av teknik som är lämplig för delens syfte. Besparingar i stadiet av modelldesign eller kvalitetskontroll av råvaror leder oundvikligen till ökade kostnader vid utrustningsdrift.
För att minska riskerna rekommenderar vi:
- Beställ en provsats innan du lanserar serien.
- Kräv tillhandahållande av en kemisk analys av varje värme.
- Använd en enda leverantör för komplexa sammansättningar för att undvika problem med montering av olika delar.
- Var uppmärksam på förekomsten av automatiserade linjer och miljökontrollsystem hos tillverkaren (ISO 14001), vilket indikerar kvalitetsstabilitet.
Om du behöver beräkna kostnaden för gjutgods baserat på dina ritningar, analysera möjligheten att gjuta eller välja en analog till en importerad del, är våra ingenjörer redo att genomföra en kostnadsfri revision av teknisk dokumentation.
Är du redo att diskutera ditt projekt?
Skicka ritningar eller 3D-modell för preliminär kostnad och tidsuppskattning. Vi tillhandahåller en hel cykel: från modellering till leverans av färdiga delar.
→Få ett kommersiellt erbjudande och teknisk rådgivning